客户服务热线
18831761912
18831761912
联系人:于经理
手 机:18831761912
电 话:0317-3038768
地 址:沧州市交通大街11号
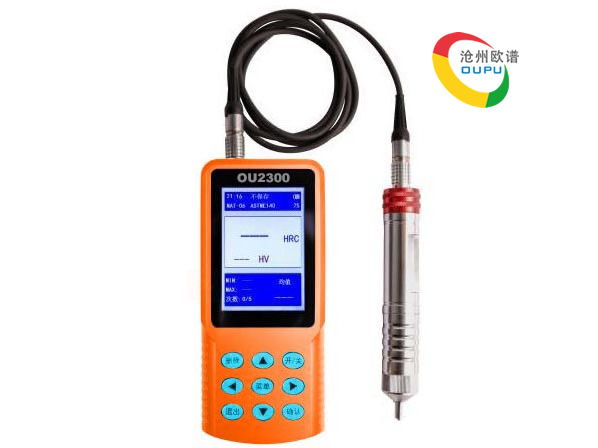
现在,在硬度测量中应用的硬度计有很多种,常见的有洛氏硬度计,维氏硬度计,布氏硬度计,里氏硬度计,超声波硬度计等等,很多用户在面对如此多种硬度计的情况下,不知改如何选择。关于硬度计选择的问题,此文不做全部分析,只说超声波硬度计的选用问题。在以下情况下,应优先使用超声波硬度计:一、要求工件表面无明显测量痕迹的:目前,热处理行业硬度检
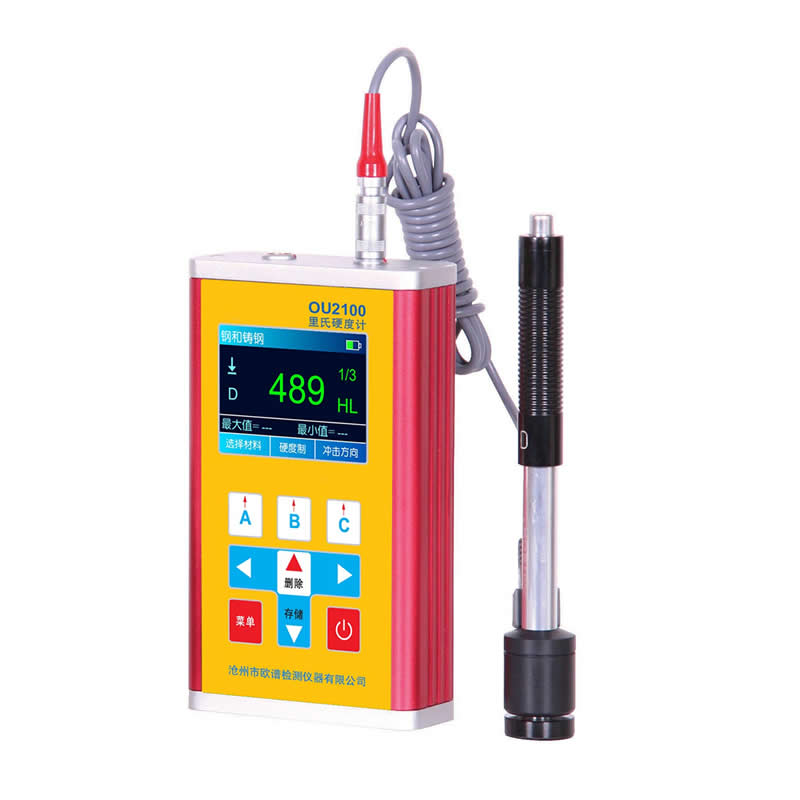
里氏硬度计作为一种便携式硬度计,很多用户已经对它非常了解,其便携性、便利性、精度、功能已经获得了很多用户的认可,是一种不可或缺的硬度检测仪器,在硬度检测行业已经获得了广泛的应用。不过,作为一款采用里氏冲击原理来测量硬度的产品,里氏硬度计的局限性也比较明显:一是对产品的大小和重量要求较高,只能测量大型和中型工件(理论要求5KG以上),
硬度是材料力学性能中很重要的一项指标,和强度一样,它们其实都是在考量材料受力与变形之间的关系。因此,传统的硬度测量手段,或者说,试验方法,都是与力值(也就是负荷)直接相关的,比如,常见的布、洛、维硬度计,包括韦伯斯特硬度计、巴氏硬度计,都是直接将力加载在材料表面,然后观察变形,只不过,有的关注的是水平方向的变形(布氏)、有的关注
初次使用超声波硬度计手动探头测量的操作人员,在使用时会产生一些疑问,测量值的稳定性似乎有点差,感觉和台式硬度计相比有点距离。那么,为什么新操作人员使用时会产生这样的疑问呢?让我们先来说说影响超声波硬度计测量结果的一些人为因素。一是探头的垂直度。现阶段所有硬度计在使用时,不论台式的还是便携式的硬度计,都要求测头垂直加载于工件表面,
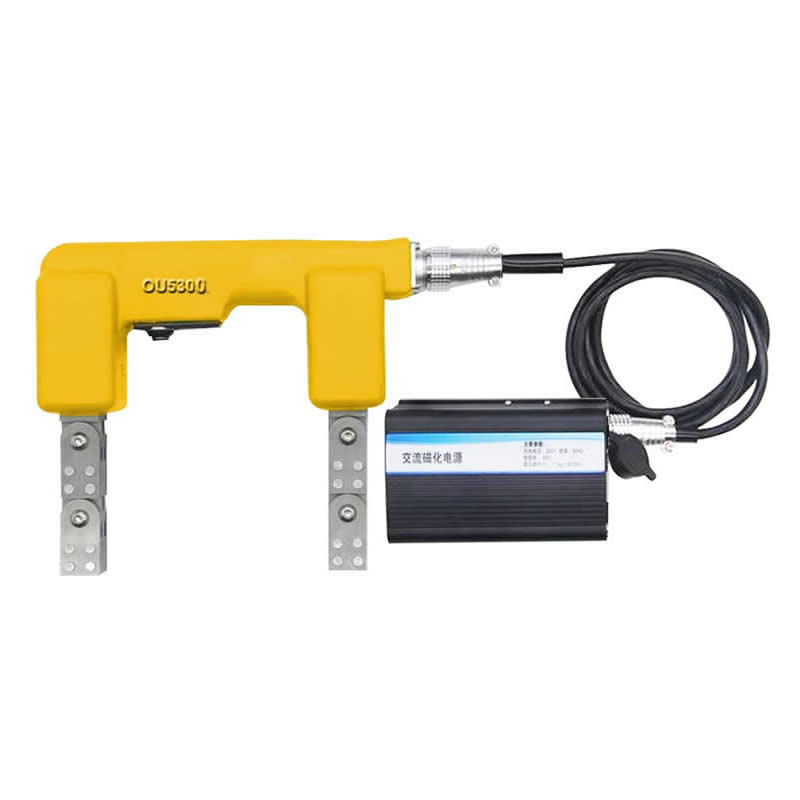
磁粉探伤又称MT或者MPT(Magnetic Particle Testing),适用于钢铁等磁性材料的表面附近进行探伤的检测方法。利用铁受磁石吸引的原理进行检查。在进行磁粉探伤检测时,使被测物收到磁力的作用,将磁粉(磁性微型粉末)散布在其表面。然后,缺陷的部分表面所泄漏出来泄露磁力会将磁粉吸住,形成指示图案。指示图案比实际缺陷要大数十倍,因此很容易便能找出缺陷。磁粉探伤方法
模具钢是模具工业的主体材料,根据模具的服役条件、环境和状态的不同,模具钢应具备不同的特性。在工业生产中,模具使用寿命和制成零件的精度、质量、外观性能,除与模具的设计技术、制造精度,以及机床精度和制造操作有关外,正确地选用模具材料和正确地执行热处理工艺也是至关重要的,资料显示,模具早期失效因材料选择不当和材料内部缺陷引起的大约点10%左
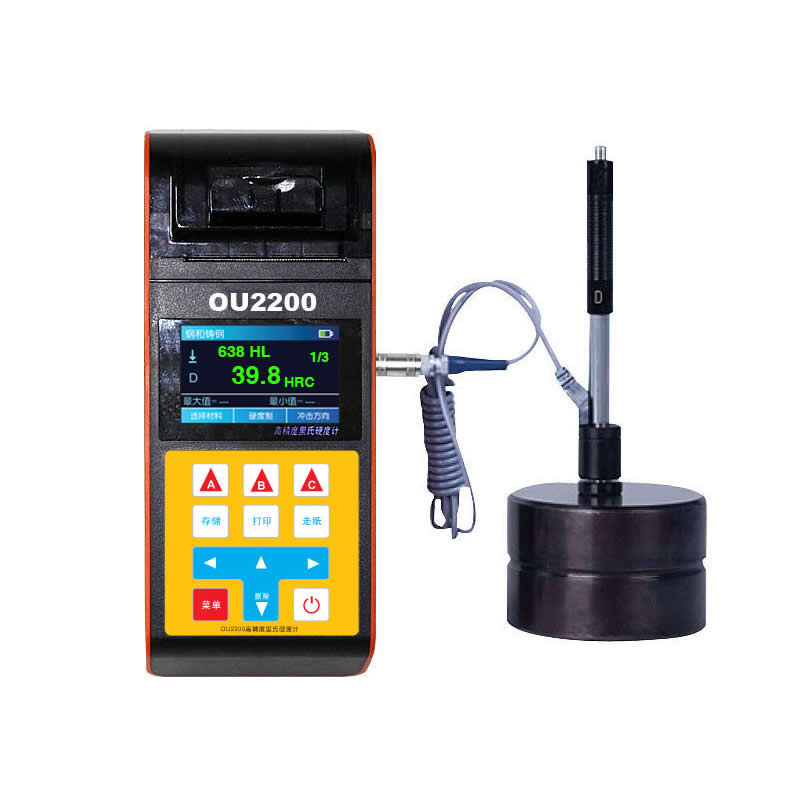
除正常测试外,任何情况下,不允许便携式洛氏硬度计的压头与砧座、接长杆及试样发生触碰,试样支承面及砧座工作面上不得有压痕。 测试时必须保证便携式洛氏硬度计的试验力方向与试样的试验面垂直,保证在施加试验力时试样与硬度计之间不发生相对移动。 施加初试验力和主试验力时,便携式洛氏硬度计指针应慢慢对准刻度线,如加力过快,指针超过了刻度线,应卸除
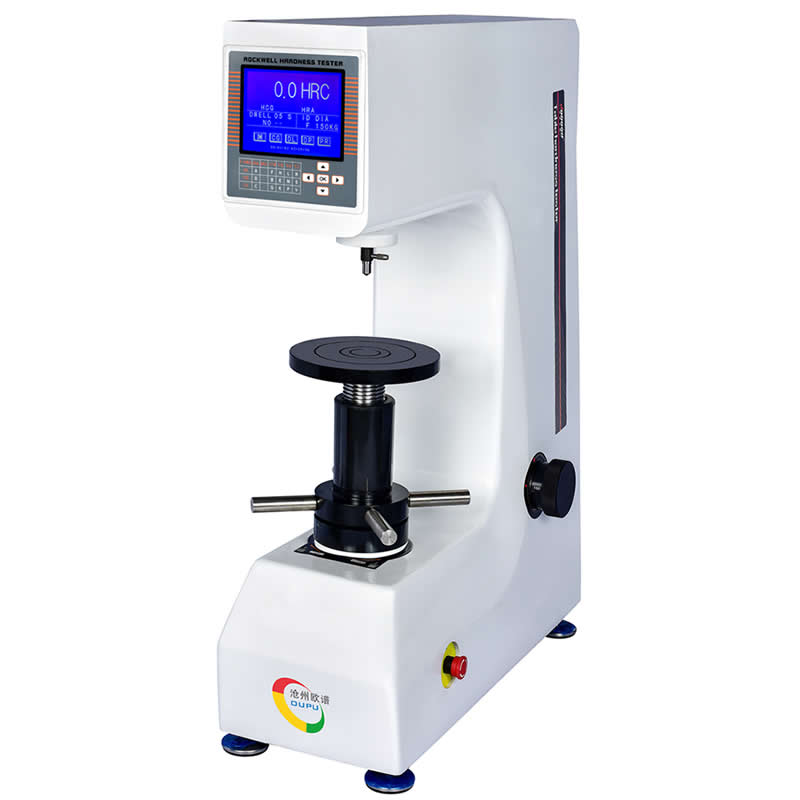
表面洛氏硬度计卸荷速度对表面洛氏硬度值影响:一般卸荷时间为2—3秒时能保证稳定的硬度值。对杠杆式表面洛氏硬度计来说,由于负荷速度过快,指针有惯性作用,可使硬度值升高0.4—1.0HRN(T)左右,且对高硬度影响大。洛氏硬度计弹性变形对硬度值的影响:洛氏硬度计弹性变形对硬度值的影响可达0.5HR,为此必须注意机架的刚性。同量,升降丝杠应有较高的加工精度,就
由于硬度计本身会产生两种误差:一是其零件的变形、移动造成的误差;二是硬度参数超出规定标准所造成的误差。对第二种误差,在测量前需用标准块对硬度计进行校准。对洛氏硬度计校正结果,差值在±1之内合格。差值在±2之内的稳定数值,可以给出修正值。差值在±2范围之外时则必需对硬度计进行校正维修或换其他硬度测试法测定。洛氏硬度各标度有一事实上的适用范
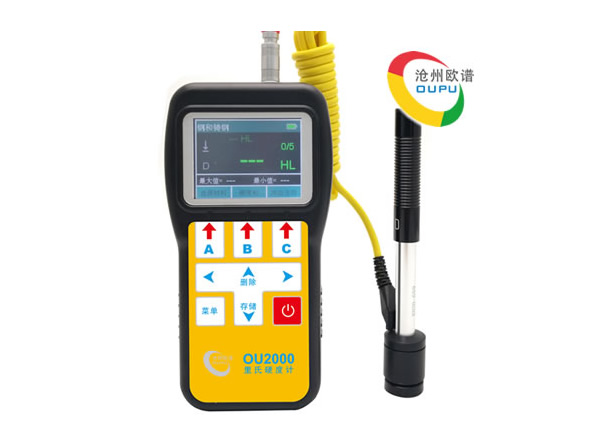
洛氏分手动,电动,数显。将附件上的电源线一端插入洛氏硬度计右边的插座,另一端接如220V交流电源,开启电源开关。根据试件的技术要求选择标尺,即压头类型和试验力大小。将压头安装在测杆孔中,贴紧支撑面,把压头紧固螺钉为拧紧,将试件放在试台上。顺时针转动旋轮,升降丝杆上升,压头与试件接触时,上升速度要缓慢平稳。表盘上小指针从蓝点移到红点,此时
版权所有 © 超声波硬度计 备案号:冀ICP备10013405号-317
技术支持:沧州欧谱
服务热线