客户服务热线
18831761912
18831761912
联系人:于经理
手 机:18831761912
电 话:0317-3038768
地 址:沧州市交通大街11号
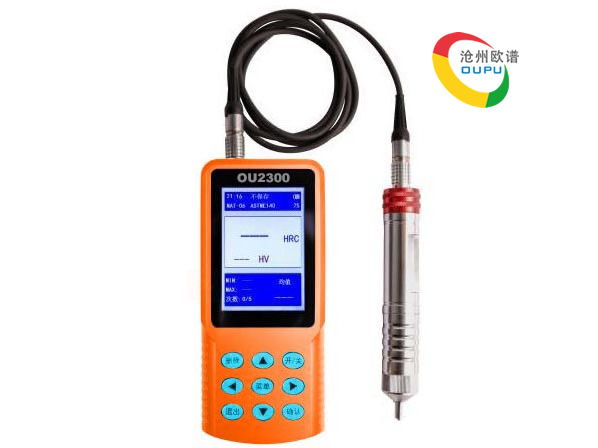
超声波硬度计作为新生事物和小众产品,远不如最常见的洛氏硬度计那样被用户所了解,现将两者的区别整理一下,以供用户选择:1,便携性方面:超声波硬度计是便携式的,而洛氏硬度计是固定式的,这就决定了超声波硬度计携带比较方便,适合现场测量。洛氏硬度计测量时,需要将硬度计放置在固定的地点,然后把工件拿到固定地点进行测量。2,效率方面:超声波硬度
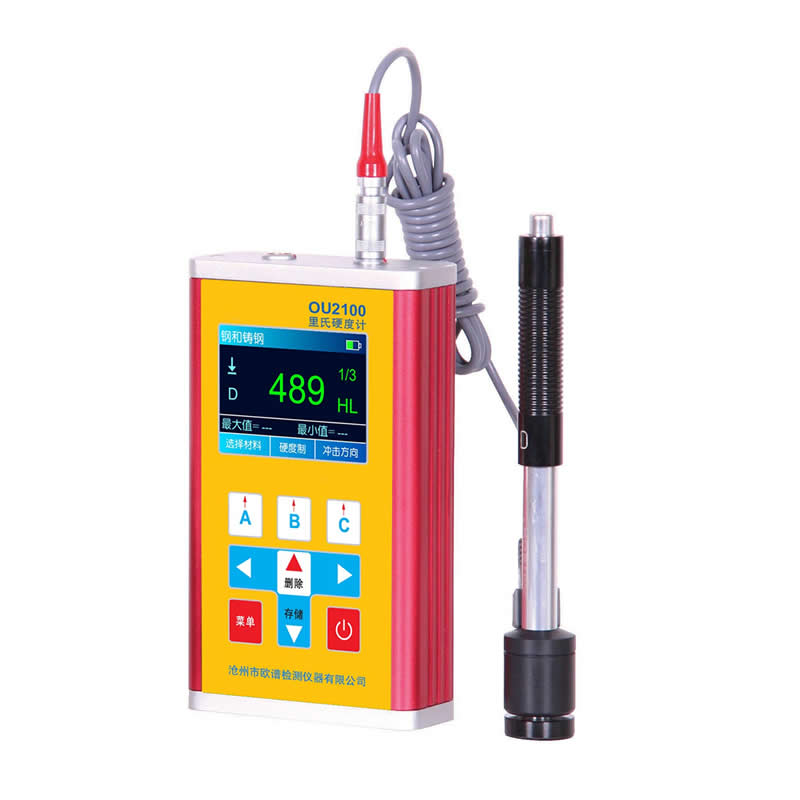
目前市场上使用最多的便携式硬度计,毫无疑问是里氏硬度计了。作为最广泛使用的便携式硬度计,里氏硬度计可谓人人皆知。它的优点很明显:便携、操作简单、价格便宜,缺点是压痕较大且不适合小工件。另一种使用较多的便携式硬度计,就是超声波硬度计了,它除了具有便携、操作简单的优点外,还具有使用寿命长、压痕极小等特点,而且适合各种大型工件和小工件
热处理后的硬度检测,是硬度计的主要应用场景。各种汽车零部件及机械零件等经过热处理后,来提高零件的强度和耐磨性,很多情况下,是通过检测热处理后的硬度来确定其热处理效果。沧州欧谱超声波硬度计在热处理中主要应用是淬火和氮化渗碳的硬度测量。在淬火硬度测量中:零件淬火后,会获得更好的机械性能,所以很多机械零件,都要经过淬火处理。为了检测淬
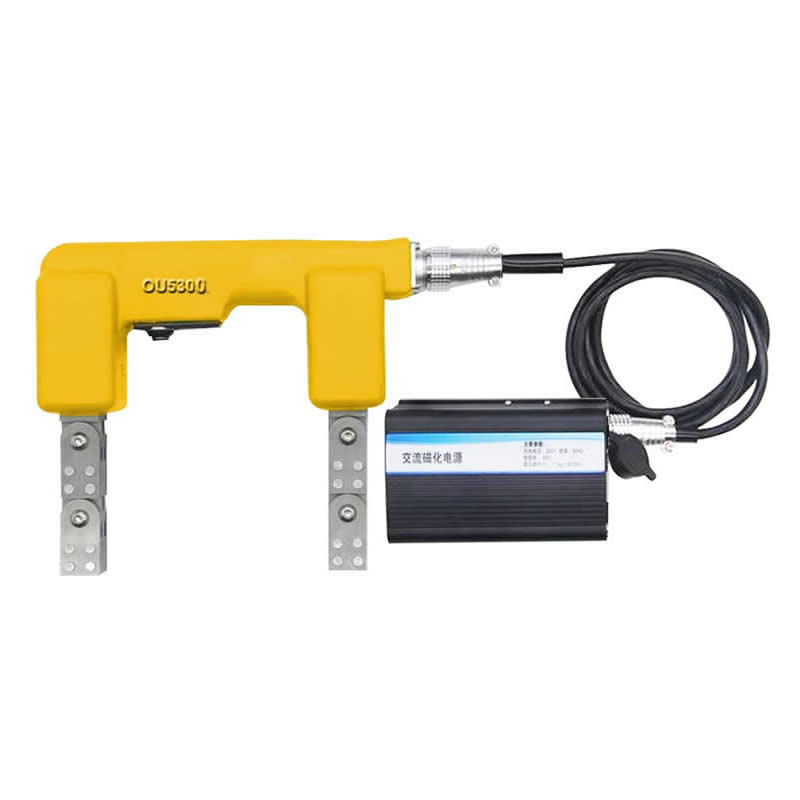
磁粉探伤又称MT或者MPT(Magnetic Particle Testing),适用于钢铁等磁性材料的表面附近进行探伤的检测方法。利用铁受磁石吸引的原理进行检查。在进行磁粉探伤检测时,使被测物收到磁力的作用,将磁粉(磁性微型粉末)散布在其表面。然后,缺陷的部分表面所泄漏出来泄露磁力会将磁粉吸住,形成指示图案。指示图案比实际缺陷要大数十倍,因此很容易便能找出缺陷。磁粉探伤方法
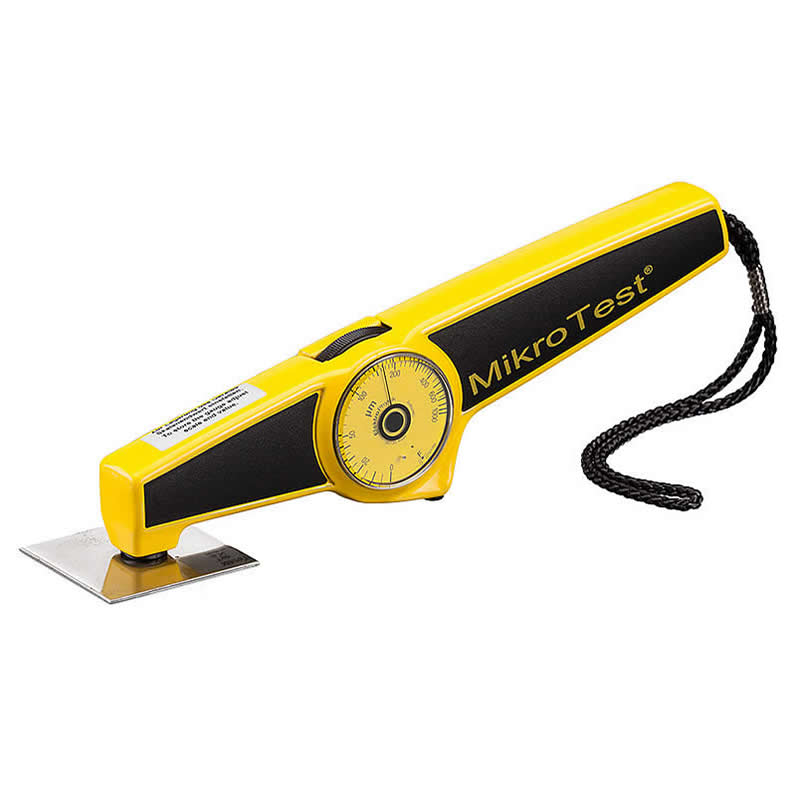
1、实际使用中的几个问题由于磁吸力或测厚仪经过校准后,在使用中不能再变动,所以在实际使用中可能会出现的一些影响测量精度的因素必须加以考虑,并对测量结果进行必要的修正。以获得更准确的读值。这些因素有:a、钢铁基体的磁特性磁性测厚仪受基体金属导磁性能变化的影响。低碳钢磁性的变化是很轻微的不必考虑,高碳钢及热处理后的硬钢则会使读值偏高。b、
模具钢是模具工业的主体材料,根据模具的服役条件、环境和状态的不同,模具钢应具备不同的特性。在工业生产中,模具使用寿命和制成零件的精度、质量、外观性能,除与模具的设计技术、制造精度,以及机床精度和制造操作有关外,正确地选用模具材料和正确地执行热处理工艺也是至关重要的,资料显示,模具早期失效因材料选择不当和材料内部缺陷引起的大约点10%左
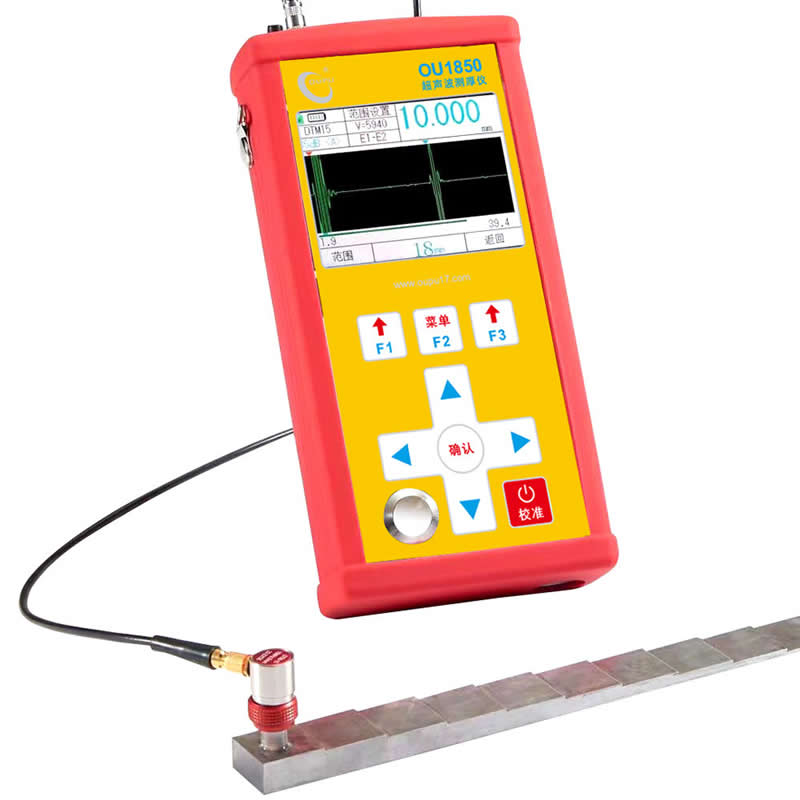
用超声波测厚仪测量压力容器的筒体,测出的结果包不包括筒体内部的铁锈等腐蚀厚度不能说包括不包括的,如果筒体内部有铁锈等腐蚀裕量,那么测量的数据是只能说是不准确的产品是6mm的Q235-B板材用于一类储气罐,用了一段时间后,用超声波测厚度测量出最小壁厚为5.87mm,但内部有好多铁锈,甚至有脱落现象,请问测量出来的结果到底包不包括未脱落的铁锈腐蚀厚度,已经出来
里氏硬度计作为一种便携式硬度计,很多用户已经对它非常了解,其便携性、便利性、精度、功能已经获得了很多用户的认可,是一种不可或缺的硬度检测仪器,在硬度检测行业已经获得了广泛的应用。不过,作为一款采用里氏冲击原理来测量硬度的产品,里氏硬度计的局限性也比较明显:一是对产品的大小和重量要求较高,只能测量大型和中型工件(理论要求5KG以上),
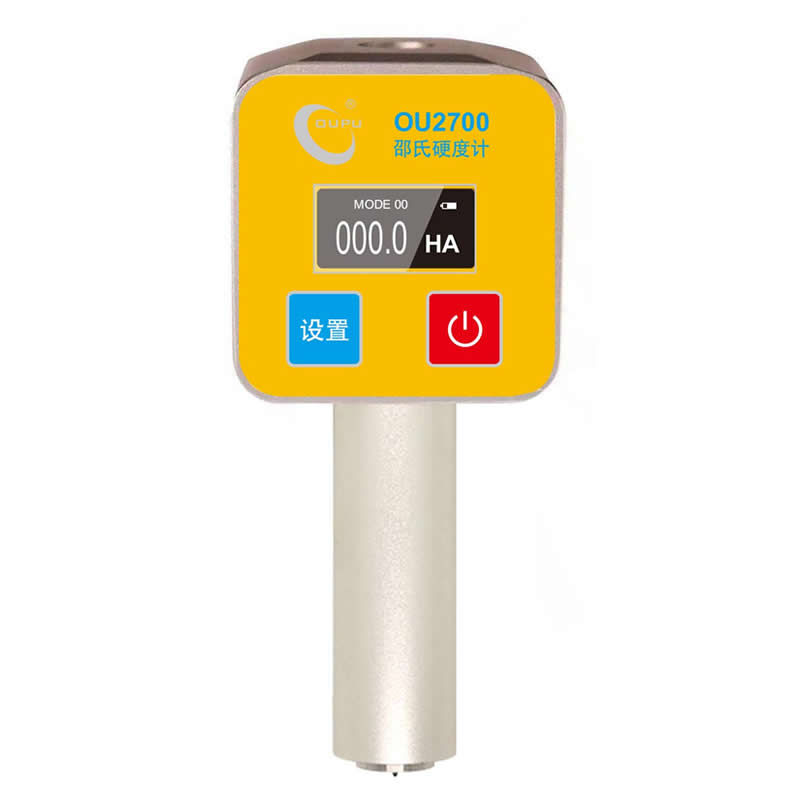
手持邵氏硬度计,平压于试样(或试件)上,直至硬度计底面与试样完全接触时立即读数,这时指针所显示刻度即试样(试件)的硬度值。为稳定测定条件,提高测定精度,应将硬度计装置在配套生产的同型号测定架上测定。每次测定应在不同的位置选测三点,取其平均值。使用前应检查硬度计的指针在自由状态下应指零位。(如指针微量偏离零位时,可以松动右上角压紧螺丝,转动
现在,在硬度测量中应用的硬度计有很多种,常见的有洛氏硬度计,维氏硬度计,布氏硬度计,里氏硬度计,超声波硬度计等等,很多用户在面对如此多种硬度计的情况下,不知改如何选择。关于硬度计选择的问题,此文不做全部分析,只说超声波硬度计的选用问题。在以下情况下,应优先使用超声波硬度计:一、要求工件表面无明显测量痕迹的:目前,热处理行业硬度检
版权所有 © 超声波硬度计 备案号:冀ICP备10013405号-317
技术支持:沧州欧谱
服务热线