客户服务热线
18831761912
18831761912
联系人:于经理
手 机:18831761912
电 话:0317-3038768
地 址:沧州市交通大街11号
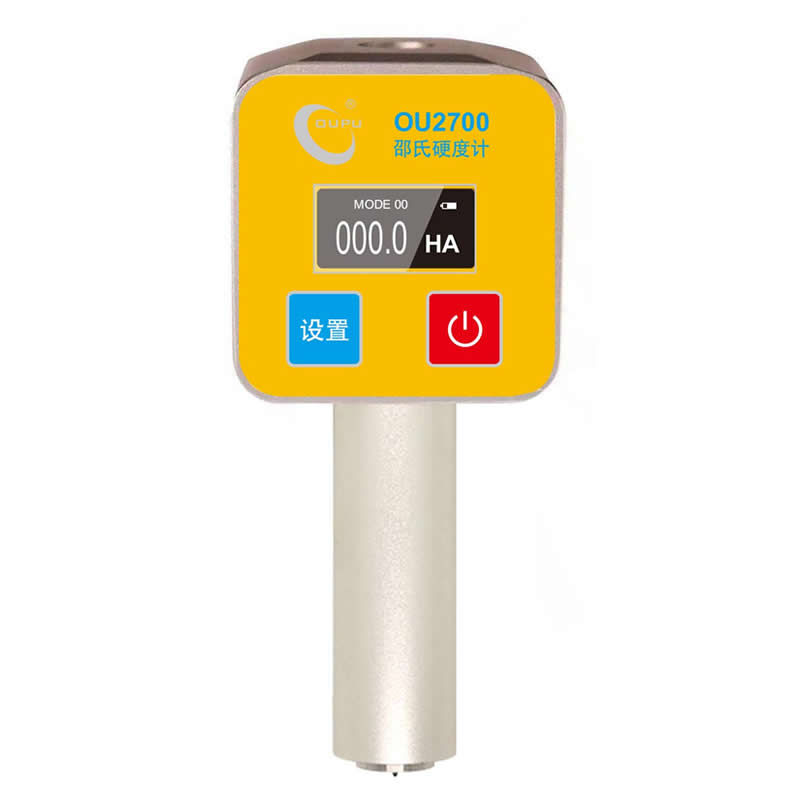
手持邵氏硬度计,平压于试样(或试件)上,直至硬度计底面与试样完全接触时立即读数,这时指针所显示刻度即试样(试件)的硬度值。为稳定测定条件,提高测定精度,应将硬度计装置在配套生产的同型号测定架上测定。每次测定应在不同的位置选测三点,取其平均值。使用前应检查硬度计的指针在自由状态下应指零位。(如指针微量偏离零位时,可以松动右上角压紧螺丝,转动
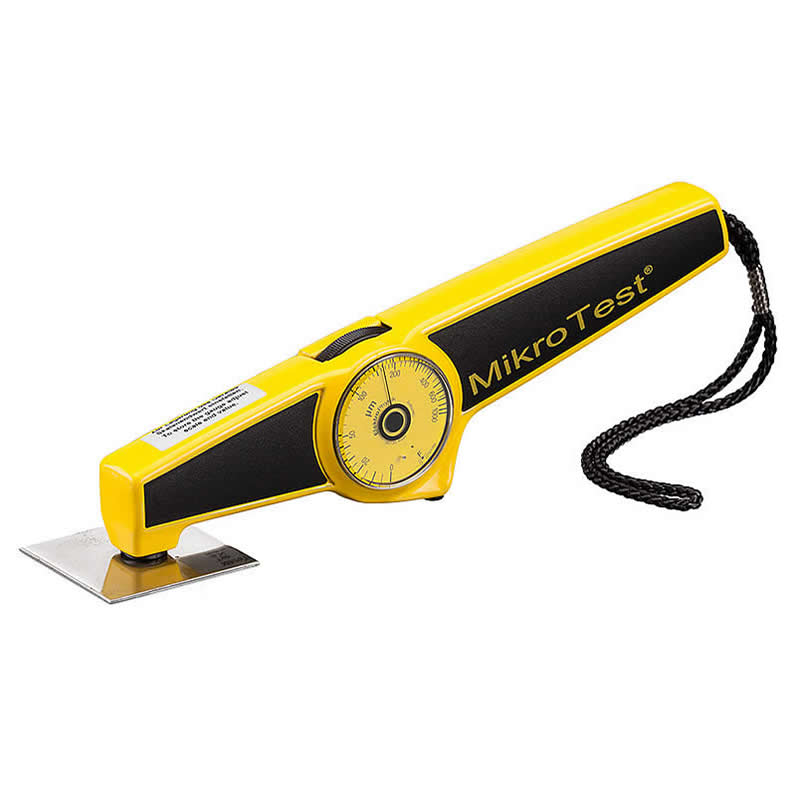
1、实际使用中的几个问题由于磁吸力或测厚仪经过校准后,在使用中不能再变动,所以在实际使用中可能会出现的一些影响测量精度的因素必须加以考虑,并对测量结果进行必要的修正。以获得更准确的读值。这些因素有:a、钢铁基体的磁特性磁性测厚仪受基体金属导磁性能变化的影响。低碳钢磁性的变化是很轻微的不必考虑,高碳钢及热处理后的硬钢则会使读值偏高。b、
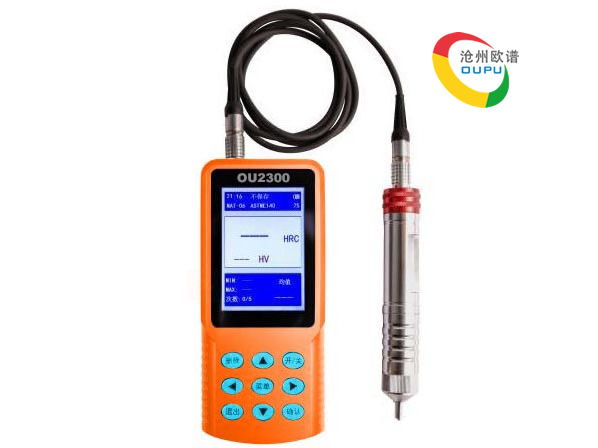
超声波硬度计作为新生事物和小众产品,远不如最常见的洛氏硬度计那样被用户所了解,现将两者的区别整理一下,以供用户选择:1,便携性方面:超声波硬度计是便携式的,而洛氏硬度计是固定式的,这就决定了超声波硬度计携带比较方便,适合现场测量。洛氏硬度计测量时,需要将硬度计放置在固定的地点,然后把工件拿到固定地点进行测量。2,效率方面:超声波硬度
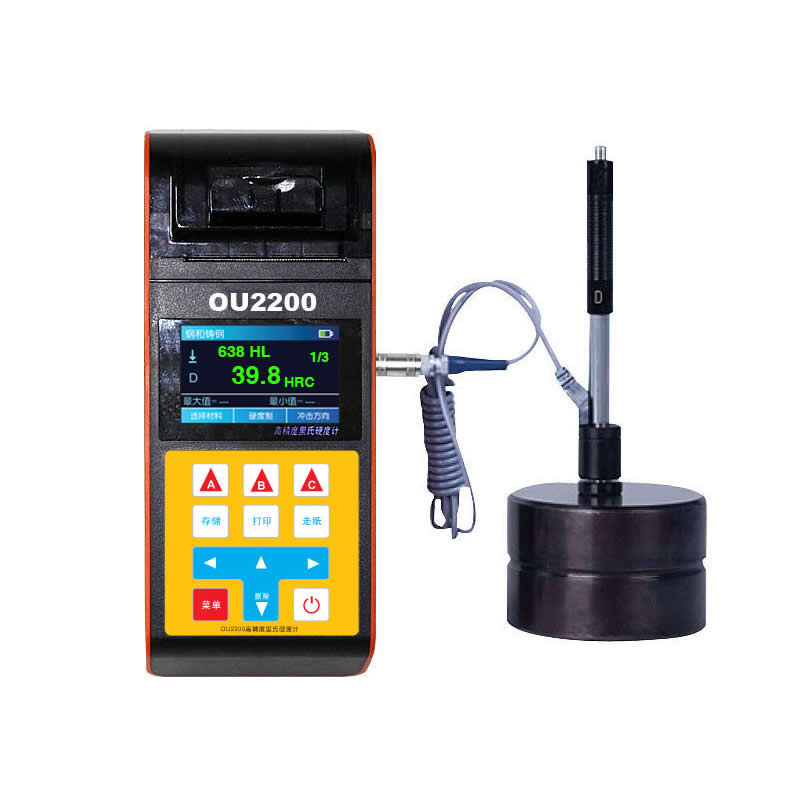
除正常测试外,任何情况下,不允许便携式洛氏硬度计的压头与砧座、接长杆及试样发生触碰,试样支承面及砧座工作面上不得有压痕。 测试时必须保证便携式洛氏硬度计的试验力方向与试样的试验面垂直,保证在施加试验力时试样与硬度计之间不发生相对移动。 施加初试验力和主试验力时,便携式洛氏硬度计指针应慢慢对准刻度线,如加力过快,指针超过了刻度线,应卸除
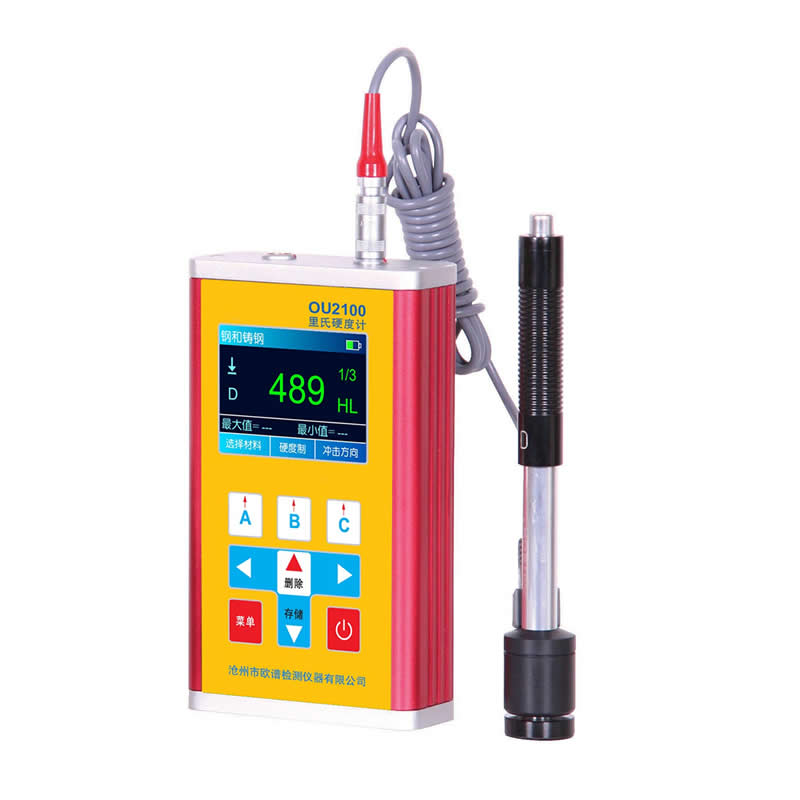
模具钢是模具工业的主体材料,根据模具的服役条件、环境和状态的不同,模具钢应具备不同的特性。在工业生产中,模具使用寿命和制成零件的精度、质量、外观性能,除与模具的设计技术、制造精度,以及机床精度和制造操作有关外,正确地选用模具材料和正确地执行热处理工艺也是至关重要的,资料显示,模具早期失效因材料选择不当和材料内部缺陷引起的大约点10%左
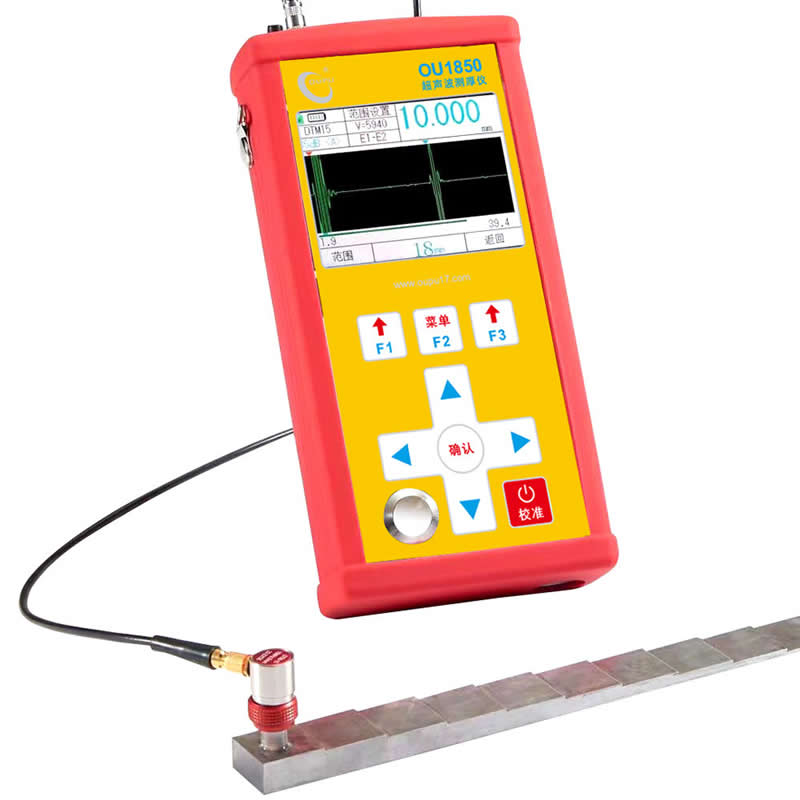
答:先在相同材料中,最好是已知厚度,测量出它的声速并设定。之后就可以测量了。不同厚度选用相应厚度的测厚探头答:确定声速,最开始的厚度(量程),是否有涂层,刮开涂层还是透过涂层测量,根据这些选合适的超声壁厚测试仪。内壁有生锈的话要多测几个点取平均值答:调好声速就可以测量了,如查管上有油漆可以去除,要不然会有一定误差。一般多点测量,以便检
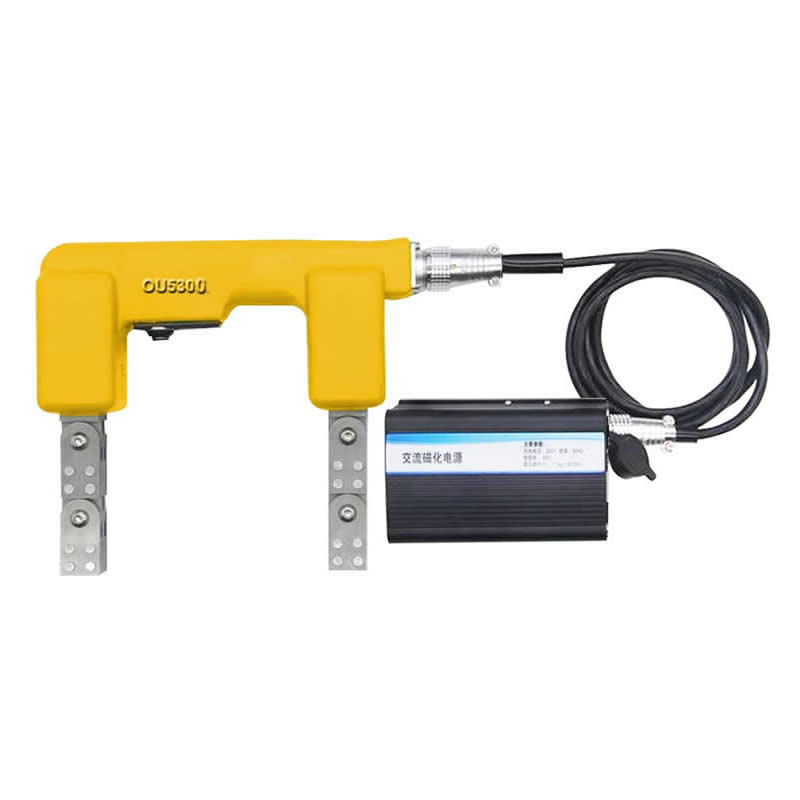
磁粉探伤又称MT或者MPT(Magnetic Particle Testing),适用于钢铁等磁性材料的表面附近进行探伤的检测方法。利用铁受磁石吸引的原理进行检查。在进行磁粉探伤检测时,使被测物收到磁力的作用,将磁粉(磁性微型粉末)散布在其表面。然后,缺陷的部分表面所泄漏出来泄露磁力会将磁粉吸住,形成指示图案。指示图案比实际缺陷要大数十倍,因此很容易便能找出缺陷。磁粉探伤方法
硬度是材料力学性能中很重要的一项指标,和强度一样,它们其实都是在考量材料受力与变形之间的关系。因此,传统的硬度测量手段,或者说,试验方法,都是与力值(也就是负荷)直接相关的,比如,常见的布、洛、维硬度计,包括韦伯斯特硬度计、巴氏硬度计,都是直接将力加载在材料表面,然后观察变形,只不过,有的关注的是水平方向的变形(布氏)、有的关注
热处理后的硬度检测,是硬度计的主要应用场景。各种汽车零部件及机械零件等经过热处理后,来提高零件的强度和耐磨性,很多情况下,是通过检测热处理后的硬度来确定其热处理效果。沧州欧谱超声波硬度计在热处理中主要应用是淬火和氮化渗碳的硬度测量。在淬火硬度测量中:零件淬火后,会获得更好的机械性能,所以很多机械零件,都要经过淬火处理。为了检测淬
初次使用超声波硬度计手动探头测量的操作人员,在使用时会产生一些疑问,测量值的稳定性似乎有点差,感觉和台式硬度计相比有点距离。那么,为什么新操作人员使用时会产生这样的疑问呢?让我们先来说说影响超声波硬度计测量结果的一些人为因素。一是探头的垂直度。现阶段所有硬度计在使用时,不论台式的还是便携式的硬度计,都要求测头垂直加载于工件表面,
版权所有 © 超声波硬度计 备案号:冀ICP备10013405号-317
技术支持:沧州欧谱
服务热线