客户服务热线
18831761912
18831761912
联系人:于经理
手 机:18831761912
电 话:0317-3038768
地 址:沧州市交通大街11号
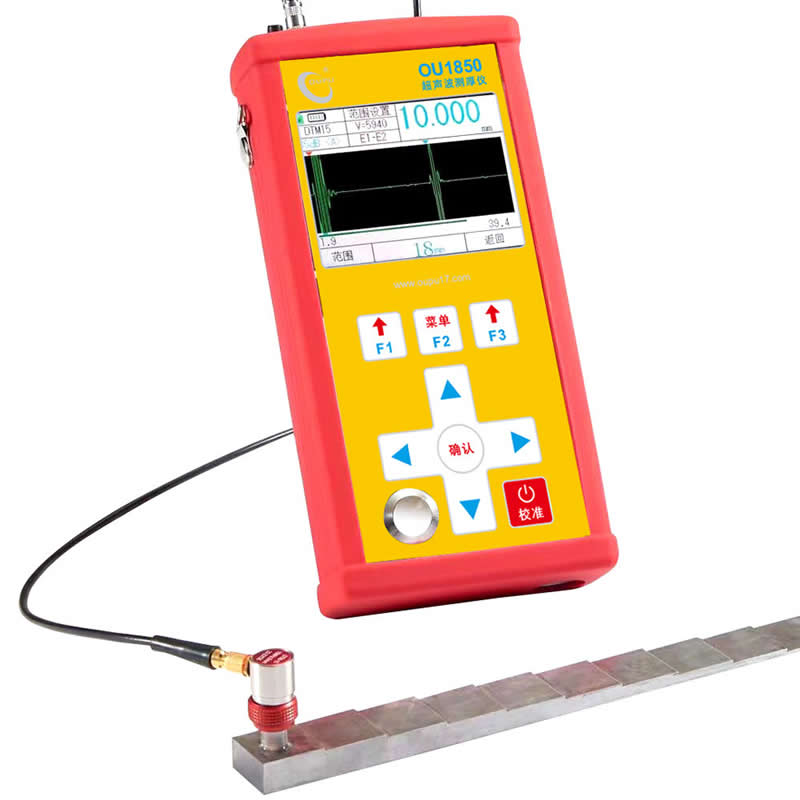
高温超声波测厚仪在实际使用中的操作事项:使用超声波测厚仪测量高温物体时,首先要选择正确的探头(专用高温探头)和高温耦合剂,除此之外还应注意以下几点。一、在探头上充分涂抹高温耦合剂,使耦合剂完全覆盖住探头。二、控制探头在高温工件上的测量时间(不超过二秒内为宜),无损检测资源网时间过长会使偶合剂变干失去耦合作用,而且会损坏探头晶片。 三
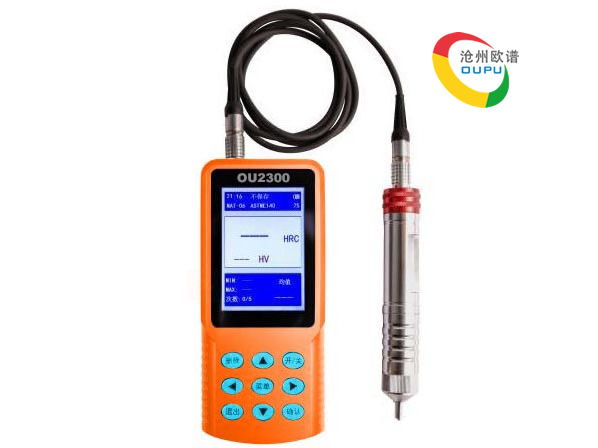
机械零件的硬度检测,是很多机械设备生产质量控制过程必不可少的一道工序,而随着新兴的超声波硬度计的使用越来越多,关于超声波硬度计的的计量检定,成为很多用户关心的问题。下面,我们将就这个问题,做一下说明。首先,可以确定的是,在中国,超声波硬度计的产品生产,目前没有统一的国家标准,只有校准规范,即JJF1436-2013《超声硬度计校准规范》,此规范
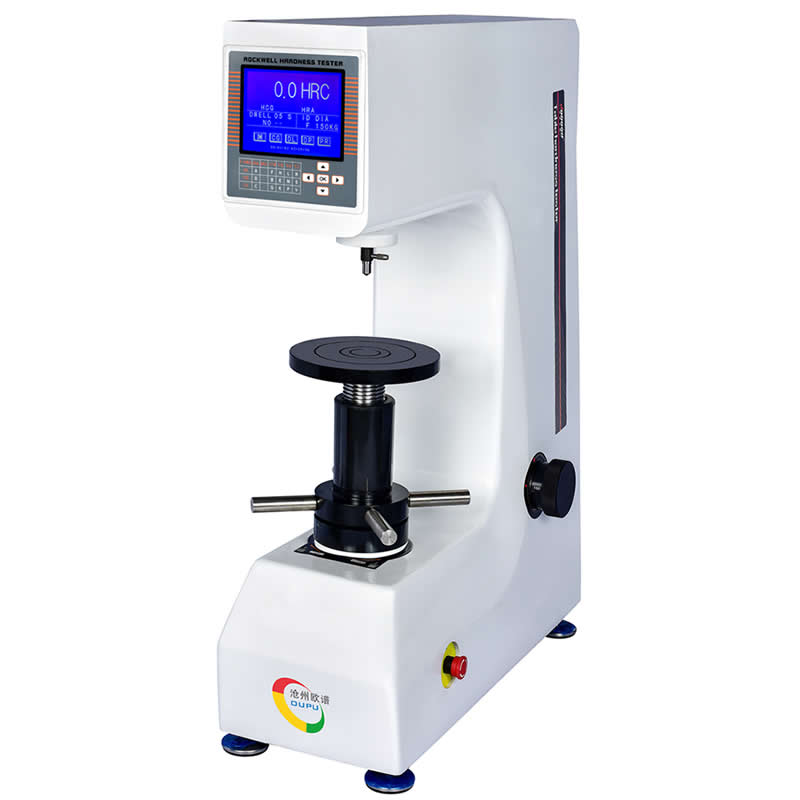
表面洛氏硬度计卸荷速度对表面洛氏硬度值影响:一般卸荷时间为2—3秒时能保证稳定的硬度值。对杠杆式表面洛氏硬度计来说,由于负荷速度过快,指针有惯性作用,可使硬度值升高0.4—1.0HRN(T)左右,且对高硬度影响大。洛氏硬度计弹性变形对硬度值的影响:洛氏硬度计弹性变形对硬度值的影响可达0.5HR,为此必须注意机架的刚性。同量,升降丝杠应有较高的加工精度,就
用超声波测厚仪测量压力容器的筒体,测出的结果包不包括筒体内部的铁锈等腐蚀厚度不能说包括不包括的,如果筒体内部有铁锈等腐蚀裕量,那么测量的数据是只能说是不准确的产品是6mm的Q235-B板材用于一类储气罐,用了一段时间后,用超声波测厚度测量出最小壁厚为5.87mm,但内部有好多铁锈,甚至有脱落现象,请问测量出来的结果到底包不包括未脱落的铁锈腐蚀厚度,已经出来
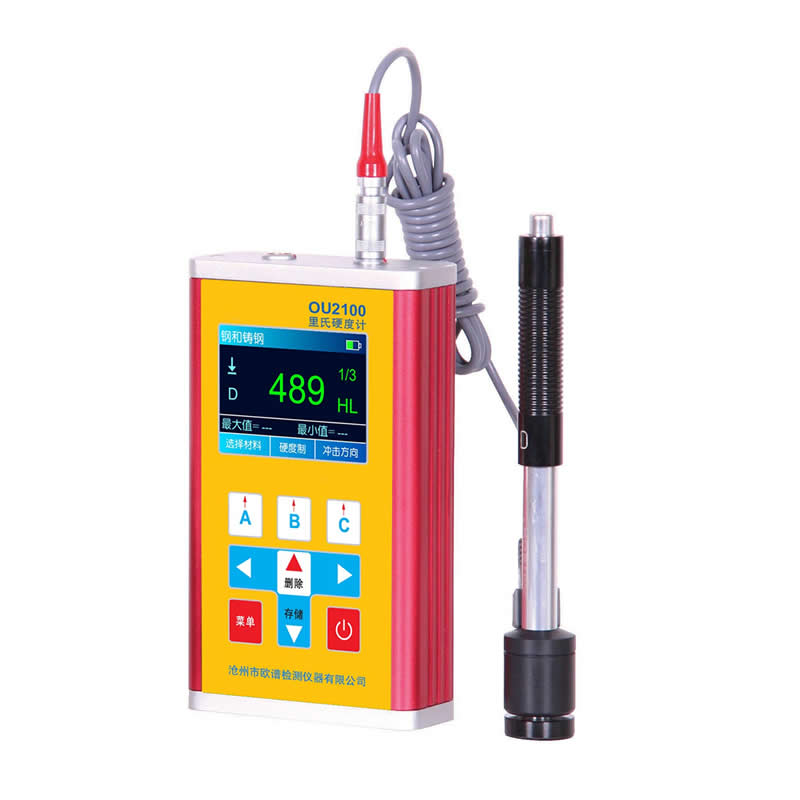
真正的里氏硬度计是符合国家标准和国际标准且具有互换一致性的。虽然中国有关部门制定了里氏硬度计国家标准,有些生产厂家的技术实力由于达不到生产符合标准里氏硬度计的水平,因此采用修正的方法生产里氏硬度计,其产品虽也名为里氏硬度计,但与真正的里氏硬度计相去甚远,原本测值不准的硬度计经过修正后也可以达到测试硬度试块准确的要求,因此用户要选择
模具钢是模具工业的主体材料,根据模具的服役条件、环境和状态的不同,模具钢应具备不同的特性。在工业生产中,模具使用寿命和制成零件的精度、质量、外观性能,除与模具的设计技术、制造精度,以及机床精度和制造操作有关外,正确地选用模具材料和正确地执行热处理工艺也是至关重要的,资料显示,模具早期失效因材料选择不当和材料内部缺陷引起的大约点10%左
超声波探测仪的原理: 超声波测试的基本方法是基于超声波的频率要高于20kHz。对于不同频率和波形,从材料返回的波形是不同的。当超声波进入材料后,将在材料中产生机 械振动,超声波在被检测材料中传播时,材料的声学特性和内部组织的变化对超声波的传播产生一定的影响,通过对超声波受影响的程度和状况的探测来了解 材料性能和结构的变化。 检测过程是通过使用
要了解超声波硬度计的应用领域和行业,我们先说一下它的原理及特点。超声波硬度计的原理,利用的是超声波特性中的频率参数。专用的超声波探头,接触到不同的硬度表面,会产生不同的谐振频率,以此来确定其硬度,并且可以用于洛氏、维氏、布氏等多种硬度检测。沧州欧谱超声波硬度计因施加载荷小、时间短,与其它类型硬度计相比优势是:不损伤工件、便携、操
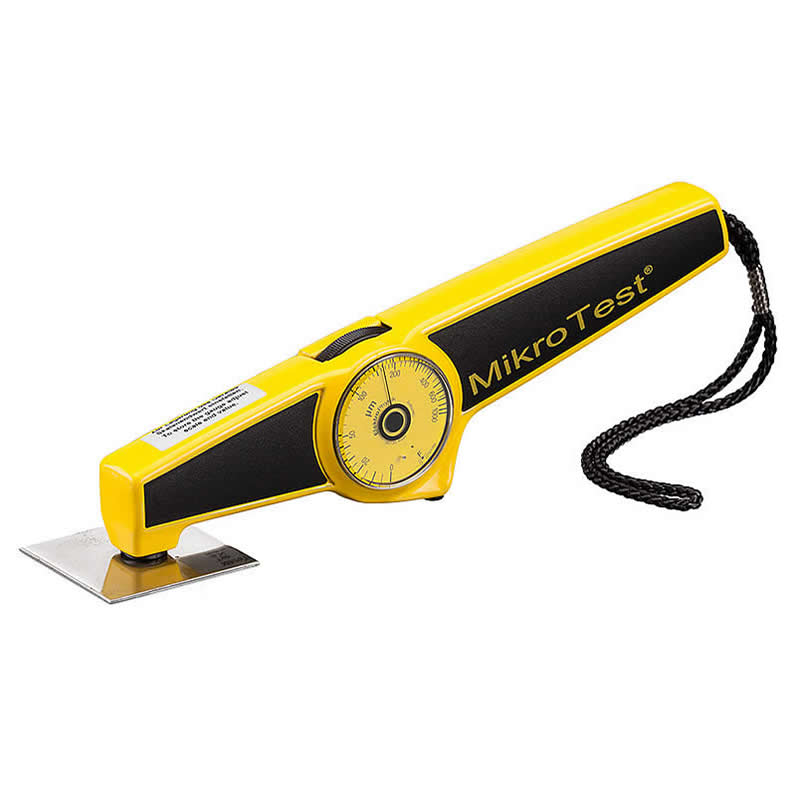
1、实际使用中的几个问题由于磁吸力或测厚仪经过校准后,在使用中不能再变动,所以在实际使用中可能会出现的一些影响测量精度的因素必须加以考虑,并对测量结果进行必要的修正。以获得更准确的读值。这些因素有:a、钢铁基体的磁特性磁性测厚仪受基体金属导磁性能变化的影响。低碳钢磁性的变化是很轻微的不必考虑,高碳钢及热处理后的硬钢则会使读值偏高。b、
初次使用超声波硬度计手动探头测量的操作人员,在使用时会产生一些疑问,测量值的稳定性似乎有点差,感觉和台式硬度计相比有点距离。那么,为什么新操作人员使用时会产生这样的疑问呢?让我们先来说说影响超声波硬度计测量结果的一些人为因素。一是探头的垂直度。现阶段所有硬度计在使用时,不论台式的还是便携式的硬度计,都要求测头垂直加载于工件表面,
版权所有 © 超声波硬度计 备案号:冀ICP备10013405号-317
技术支持:沧州欧谱
服务热线