客户服务热线
18831761912
18831761912
联系人:于经理
手 机:18831761912
电 话:0317-3038768
地 址:沧州市交通大街11号
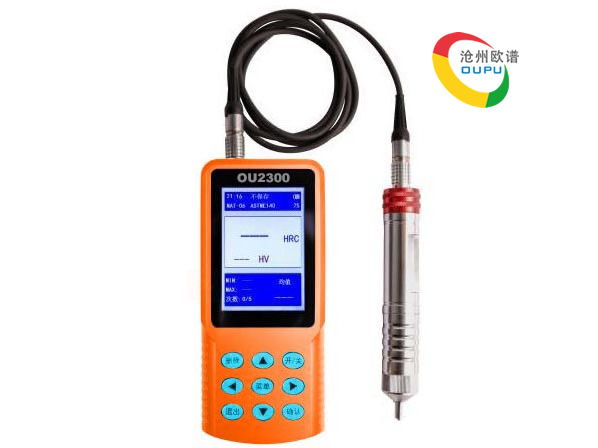
热处理后的硬度检测,是硬度计的主要应用场景。各种汽车零部件及机械零件等经过热处理后,来提高零件的强度和耐磨性,很多情况下,是通过检测热处理后的硬度来确定其热处理效果。沧州欧谱超声波硬度计在热处理中主要应用是淬火和氮化渗碳的硬度测量。在淬火硬度测量中:零件淬火后,会获得更好的机械性能,所以很多机械零件,都要经过淬火处理。为了检测淬
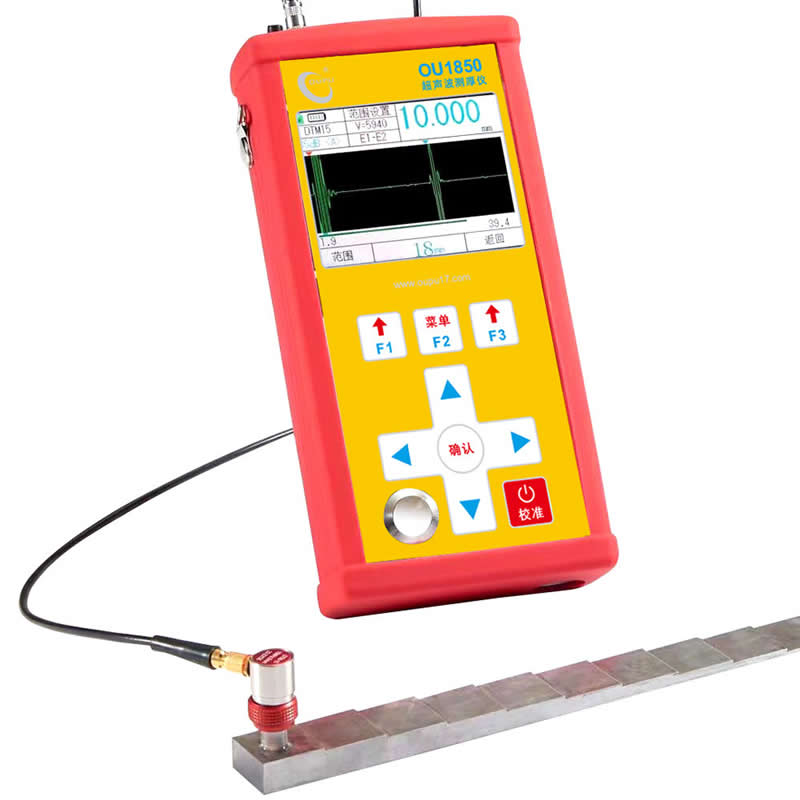
用超声波测厚仪测量压力容器的筒体,测出的结果包不包括筒体内部的铁锈等腐蚀厚度不能说包括不包括的,如果筒体内部有铁锈等腐蚀裕量,那么测量的数据是只能说是不准确的产品是6mm的Q235-B板材用于一类储气罐,用了一段时间后,用超声波测厚度测量出最小壁厚为5.87mm,但内部有好多铁锈,甚至有脱落现象,请问测量出来的结果到底包不包括未脱落的铁锈腐蚀厚度,已经出来
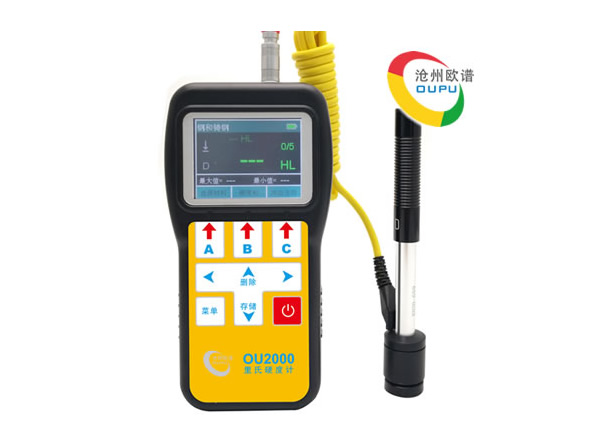
目前市场上使用最多的便携式硬度计,毫无疑问是里氏硬度计了。作为最广泛使用的便携式硬度计,里氏硬度计可谓人人皆知。它的优点很明显:便携、操作简单、价格便宜,缺点是压痕较大且不适合小工件。另一种使用较多的便携式硬度计,就是超声波硬度计了,它除了具有便携、操作简单的优点外,还具有使用寿命长、压痕极小等特点,而且适合各种大型工件和小工件
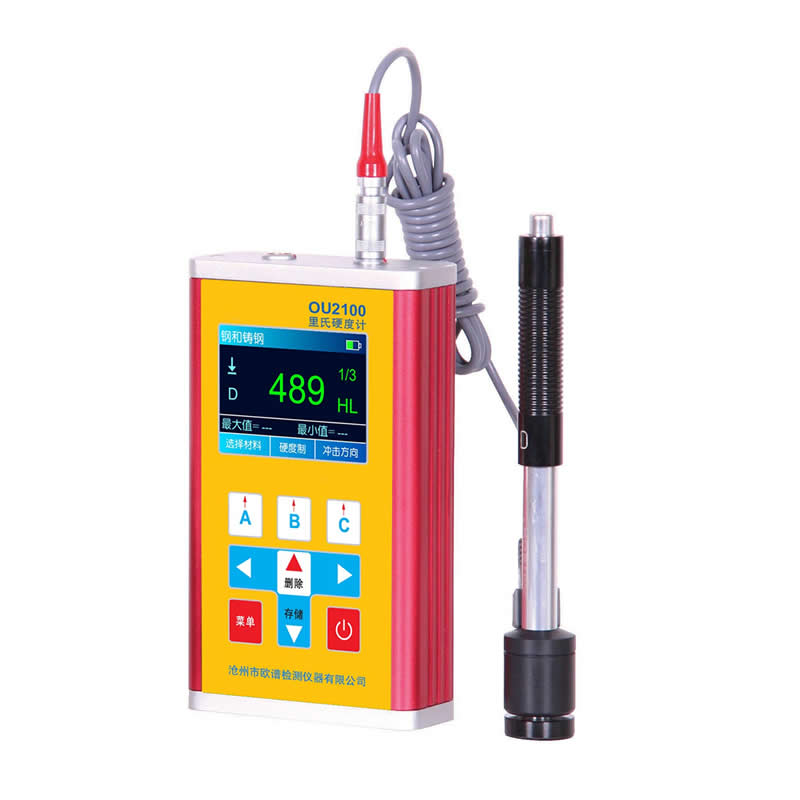
模具钢是模具工业的主体材料,根据模具的服役条件、环境和状态的不同,模具钢应具备不同的特性。在工业生产中,模具使用寿命和制成零件的精度、质量、外观性能,除与模具的设计技术、制造精度,以及机床精度和制造操作有关外,正确地选用模具材料和正确地执行热处理工艺也是至关重要的,资料显示,模具早期失效因材料选择不当和材料内部缺陷引起的大约点10%左
机械零件的硬度检测,是很多机械设备生产质量控制过程必不可少的一道工序,而随着新兴的超声波硬度计的使用越来越多,关于超声波硬度计的的计量检定,成为很多用户关心的问题。下面,我们将就这个问题,做一下说明。首先,可以确定的是,在中国,超声波硬度计的产品生产,目前没有统一的国家标准,只有校准规范,即JJF1436-2013《超声硬度计校准规范》,此规范
高温超声波测厚仪在实际使用中的操作事项:使用超声波测厚仪测量高温物体时,首先要选择正确的探头(专用高温探头)和高温耦合剂,除此之外还应注意以下几点。一、在探头上充分涂抹高温耦合剂,使耦合剂完全覆盖住探头。二、控制探头在高温工件上的测量时间(不超过二秒内为宜),无损检测资源网时间过长会使偶合剂变干失去耦合作用,而且会损坏探头晶片。 三
当前,超声波硬度计的应用越来越广泛,越来越多用户在用它。但由于产品本身的高技术门槛以及高价格,很多用户在选择时既谨慎又迷茫。现在,做为老牌的超声波硬度计生产商,沧州欧谱就为您更好选择产品支几招:一、看是否真正具备超声波硬度计的原厂研发能力。一个供应商是否具有原厂研发能力,意味着超声波硬度计是否能有品质保障,以及是否有良好的售后服
洛氏分手动,电动,数显。将附件上的电源线一端插入洛氏硬度计右边的插座,另一端接如220V交流电源,开启电源开关。根据试件的技术要求选择标尺,即压头类型和试验力大小。将压头安装在测杆孔中,贴紧支撑面,把压头紧固螺钉为拧紧,将试件放在试台上。顺时针转动旋轮,升降丝杆上升,压头与试件接触时,上升速度要缓慢平稳。表盘上小指针从蓝点移到红点,此时
由于硬度计本身会产生两种误差:一是其零件的变形、移动造成的误差;二是硬度参数超出规定标准所造成的误差。对第二种误差,在测量前需用标准块对硬度计进行校准。对洛氏硬度计校正结果,差值在±1之内合格。差值在±2之内的稳定数值,可以给出修正值。差值在±2范围之外时则必需对硬度计进行校正维修或换其他硬度测试法测定。洛氏硬度各标度有一事实上的适用范
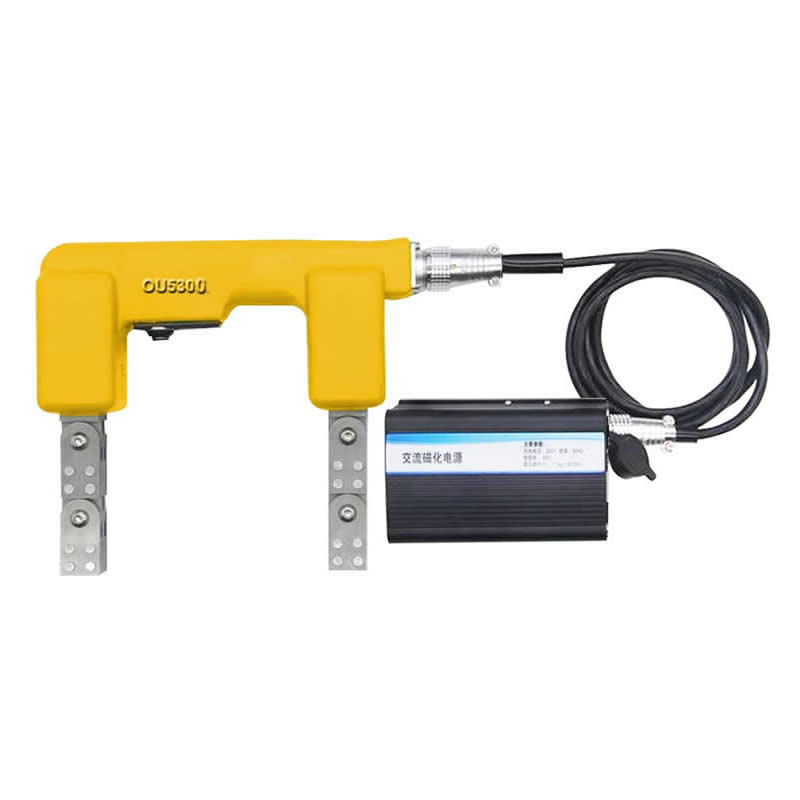
磁粉探伤又称MT或者MPT(Magnetic Particle Testing),适用于钢铁等磁性材料的表面附近进行探伤的检测方法。利用铁受磁石吸引的原理进行检查。在进行磁粉探伤检测时,使被测物收到磁力的作用,将磁粉(磁性微型粉末)散布在其表面。然后,缺陷的部分表面所泄漏出来泄露磁力会将磁粉吸住,形成指示图案。指示图案比实际缺陷要大数十倍,因此很容易便能找出缺陷。磁粉探伤方法
版权所有 © 超声波硬度计 备案号:冀ICP备10013405号-317
技术支持:沧州欧谱
服务热线